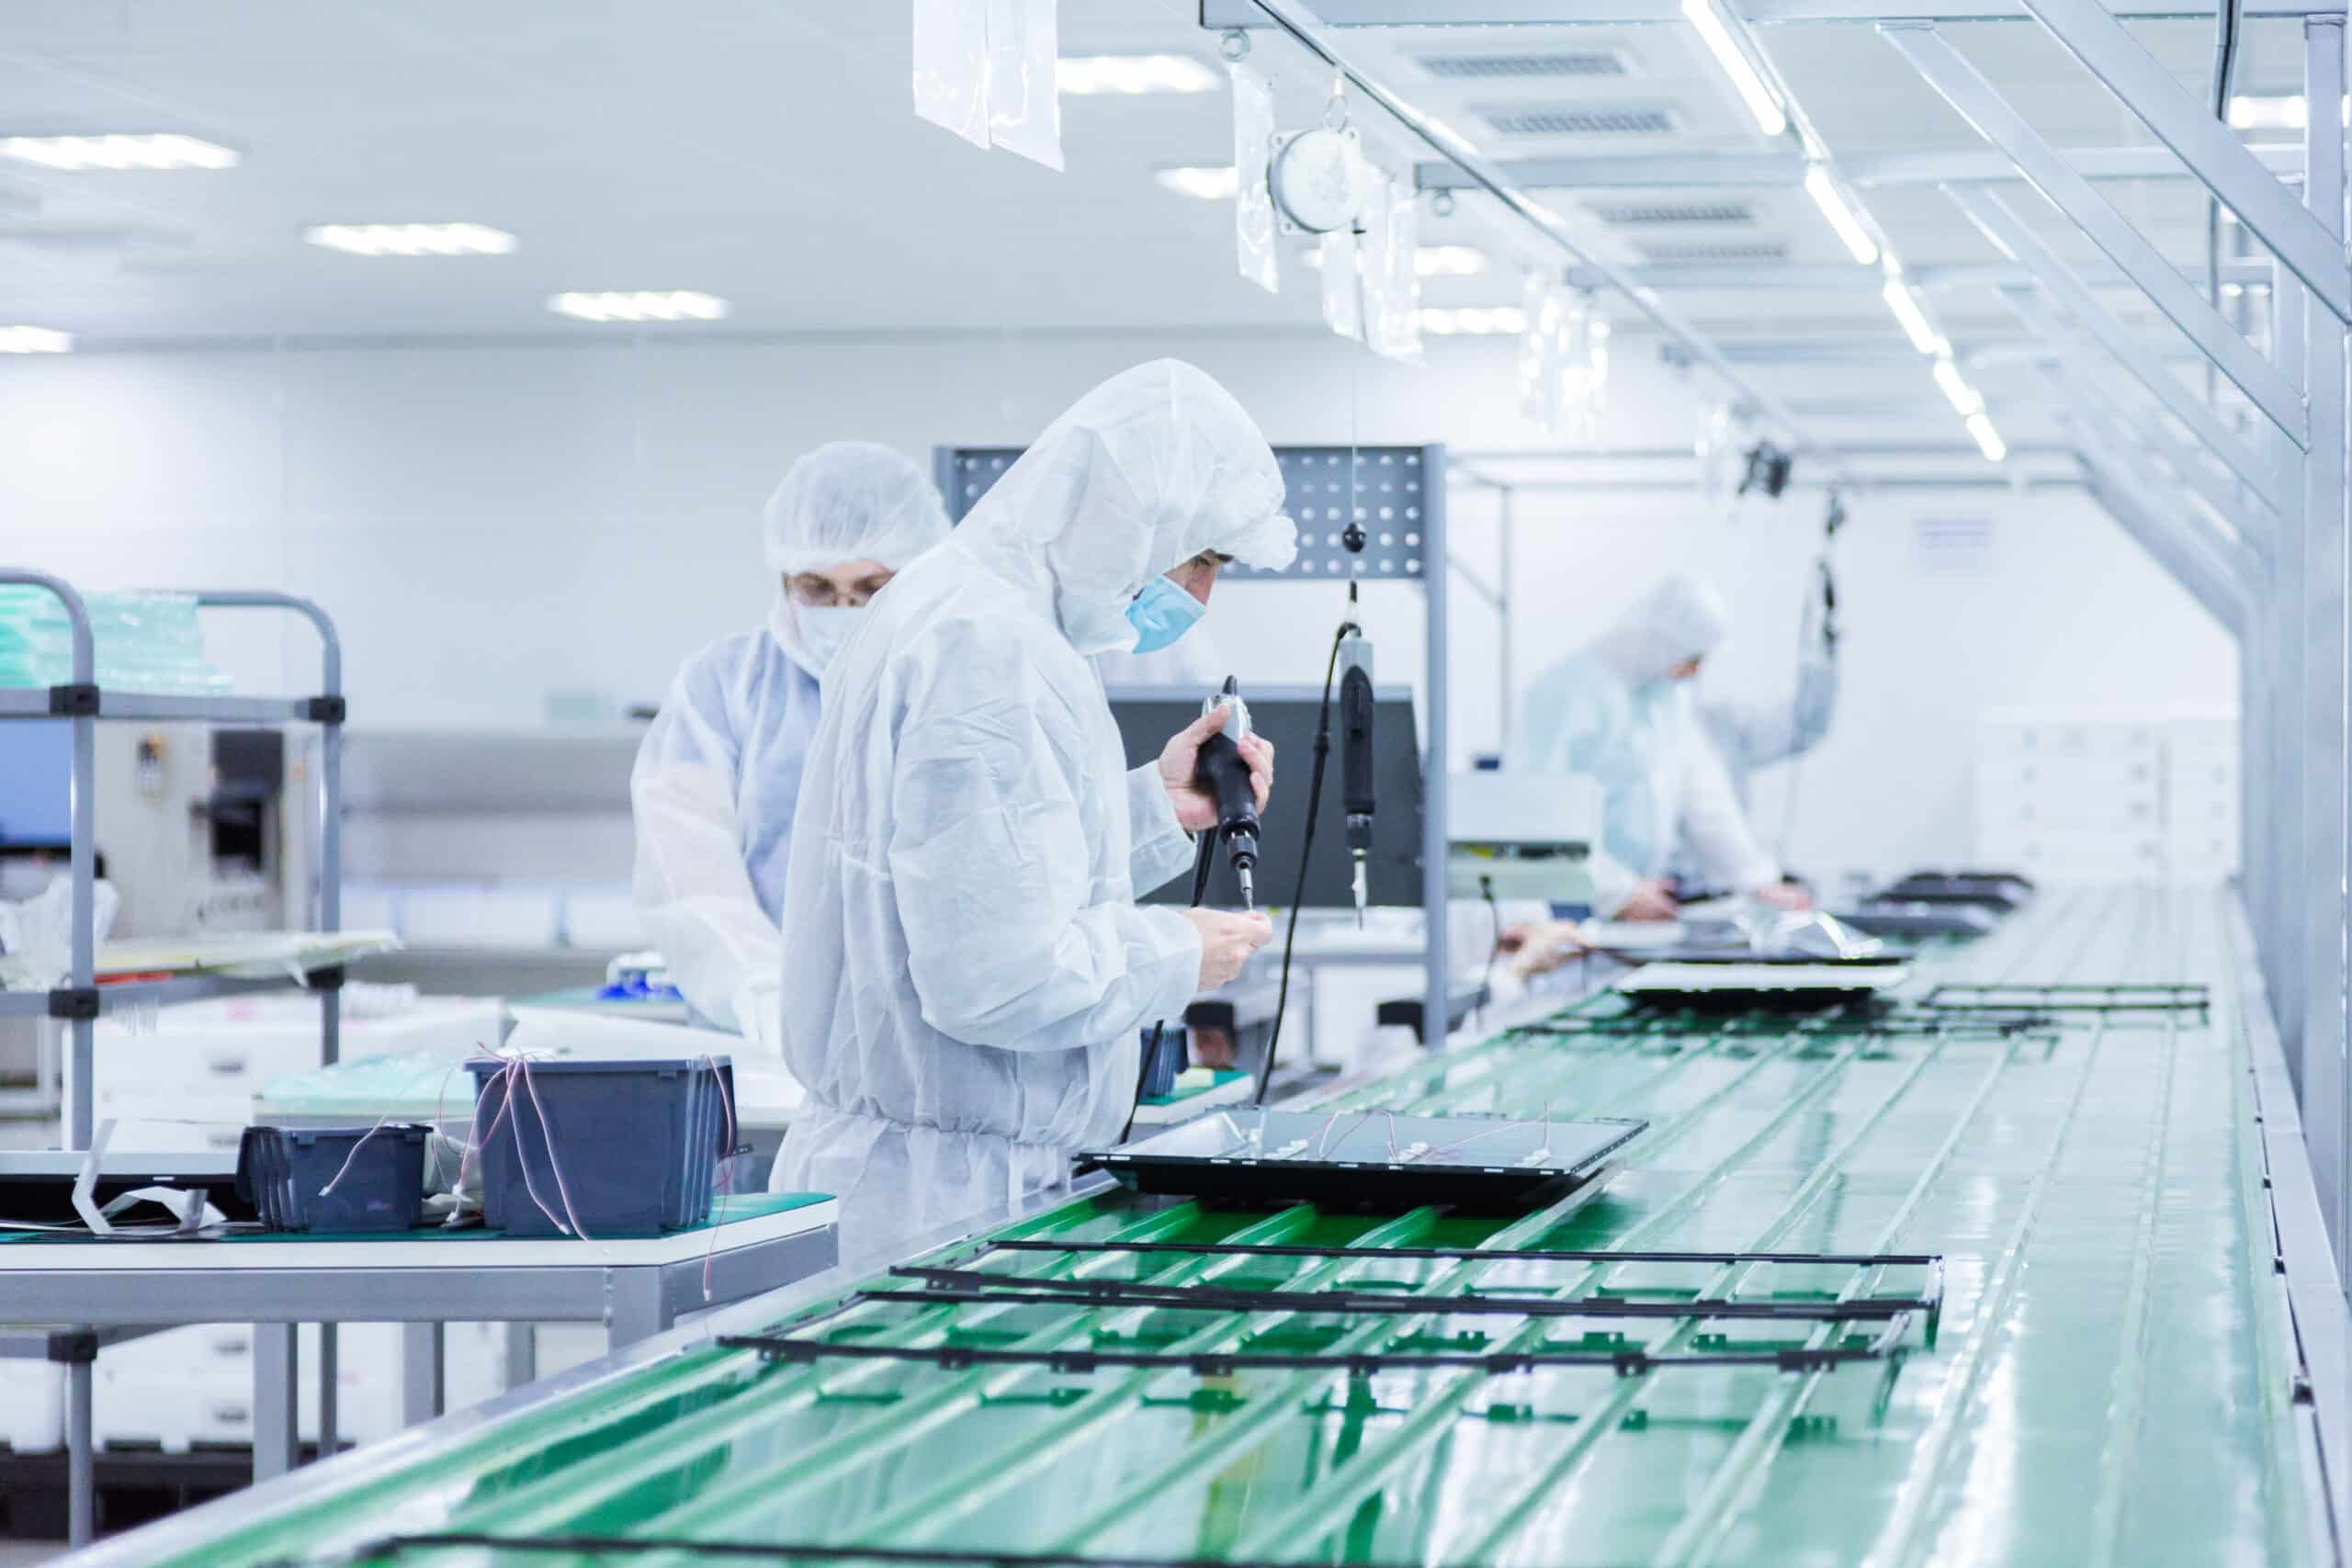
Bilzen / Leuven – ABN Cleanroom Technology hat die Cleanroom-Infrastruktur für die Integration einer der fortschrittlichsten Chipmaschinen der Welt bei imec in Löwen erfolgreich geplant und geliefert. Diese Installation mit einem geschätzten Wert von rund 400 Millionen € ist ein wichtiger Meilenstein für Europas Ziel, in der KI- und Halbleiterindustrie eine führende Rolle zu spielen.
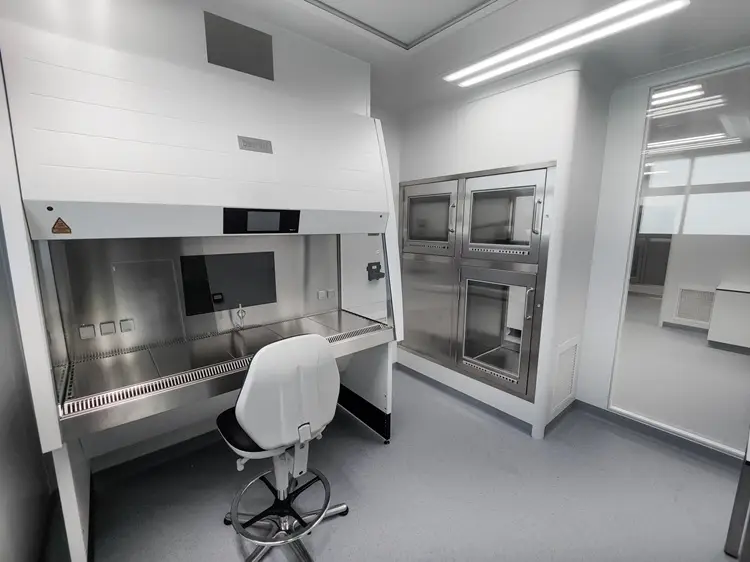
In diesem Projekt entwickelte ABN Cleanroom Technology eine spezielle „Bubble“-Lösung: eine leistungsstarke, lokal geregelte Cleanroom-Umgebung, nahtlos in eine bestehende Anlage integriert. So ließen sich extreme Präzisionsanforderungen mit minimalen Auswirkungen auf den laufenden Betrieb verbinden.
Die erfolgreiche Umsetzung bestätigt die Stärke des CTO+-Ansatzes (Configure-To-Order Plus) von ABN. Durch Engineering im Vorfeld, Standardisierung wo möglich und Anpassung nur wo nötig werden komplexe Cleanroom-Projekte schneller, zuverlässiger und effizienter umgesetzt.
„Dieses Projekt zeigt perfekt, wofür CTO+ steht: maximale Planbarkeit in einem Umfeld, in dem es keinen Spielraum für Fehler gibt“, sagte Jo Nelissen.
Mit imec als Referenzkunde und einer starken Position im ASML-Ökosystem sieht ABN Cleanroom Technology seine Stellung im europäischen Hightech-Markt beschleunigt wachsen. Die steigende Nachfrage nach fortschrittlichen Cleanroom-Umgebungen in der Halbleiterindustrie unterstreicht die strategische Bedeutung seines integrierten Ansatzes.
„Dieses Projekt bestätigt unsere strukturelle Positionierung als Marktführer für Configure-to-Order-Cleanroom-Lösungen für kapitalintensive Hightech- und GMP-Anwendungen. Wo traditionelles Engineering an Planbarkeit scheitert, macht unser Ansatz den Unterschied bei Geschwindigkeit, Zuverlässigkeit und Skalierbarkeit“, so Rosaline Wijnen, Co-CEO von ABN Cleanroom Technology.
ABN Cleanroom Technology investiert weiterhin in innovative Konzepte und strategische Partnerschaften, um die nächste Generation von Cleanroom-Lösungen zu ermöglichen.