L'ancienne approche : traiter le cleanroom comme une case à cocher
En fabrication photonique, le cleanroom ne protège pas seulement le produit. Il détermine directement si le procédé fonctionne tout court.
Les puces photoniques dirigent la lumière à travers des canaux microscopiques appelés guides d’onde, mesurées à des dimensions de centaines de nanomètres. Le contact d’une seule particule sur l’un de ces canaux lors de la fabrication crée un défaut permanent qui disperse la lumière, perturbe la transmission du signal et ne peut être corrigé ultérieurement. Une vibration lors de la lithographie déplace le motif. Une dérive de température lors de la déposition modifie l’épaisseur du film. Aucun de ces phénomènes ne peut être annulé.
Ce ne sont pas des cas isolés. C'est le quotidien de la fabrication photonique, et cela arrive lorsque l'environnement cleanroom n'est pas conçu spécifiquement autour du procédé.
La plupart des cleanrooms ne le sont pas. Ils sont conçus selon des classes ISO génériques et des hypothèses CVC standard. Pour la photonique, cela ne suffit pas.
Ce que le cleanroom doit maîtriser
Nettoyage des particules
Les étapes critiques de fabrication, telles que la formation des guides d’onde, la lithographie, l’attaque chimique et l’intégration optique, nécessitent des normes ISO de classe 1 à classe 5. L’emballage et les essais peuvent être réalisés à une classe ISO de 6 à 7. Toutefois, la classification en soi ne révèle pas toute l’histoire.
Outre les particules en suspension dans l’air, la propreté de la surface au niveau moléculaire est tout aussi importante. La présence de traces de contamination organique sur les surfaces optiques réduit l’adhérence des revêtements, entraîne des pertes d’absorption et affecte l’uniformité des films déposés. La stratégie de gestion chimique et le choix des matériaux font partie du plan de contrôle de la contamination, et ne doivent pas être considérés séparément.
Vibration
Les outils de lithographie et les stations d’alignement optique ne tolèrent aucune vibration au sol. Les vibrations provenant des appareils de climatisation, des pompes ou de la structure de l’édifice entraînent des erreurs d’alignement lors de la mise en place des structures guidées, et décalent les composants soudés hors de leur position à l’échelle sub-micronique.
La stratégie vibratoire doit être définie au niveau du bâtiment et de la conception du cleanroom. La traiter uniquement au niveau des équipements est trop tardif et trop limité.
Stabilité de la température
Les propriétés optiques du silicium, du nitrure de silicium et de l’indium phosphide varient avec la température. Lors de la dépôt et de l’érosion, l’instabilité de la température entraîne des variations de l’épaisseur de la couche et de la profondeur d’érosion, altérant ainsi les performances des guides d’onde en dehors des objectifs de conception. Lors de l’assemblage optique, les dérèglages thermiques des dispositifs et des composants entraînent des pertes de signal qui ne peuvent être inversées après le collage.
Un contrôle de la température à moins de ±0,5 °C est généralement requis dans l’ensemble de l’environnement de fabrication, avec une précision encore plus grande dans les zones de lithographie et de dépôt.
Humidité
Trop élevée, la résine photosensible absorbe l'humidité et la précision des motifs diminue en lithographie. Trop basse, le risque de décharge électrostatique augmente et endommage les structures sensibles des détecteurs et modulateurs. L'humidité relative doit être maintenue entre 40 et 55 %, avec une régulation plus stricte dans les zones d'enduction et d'exposition.
Éclairage spécialisé
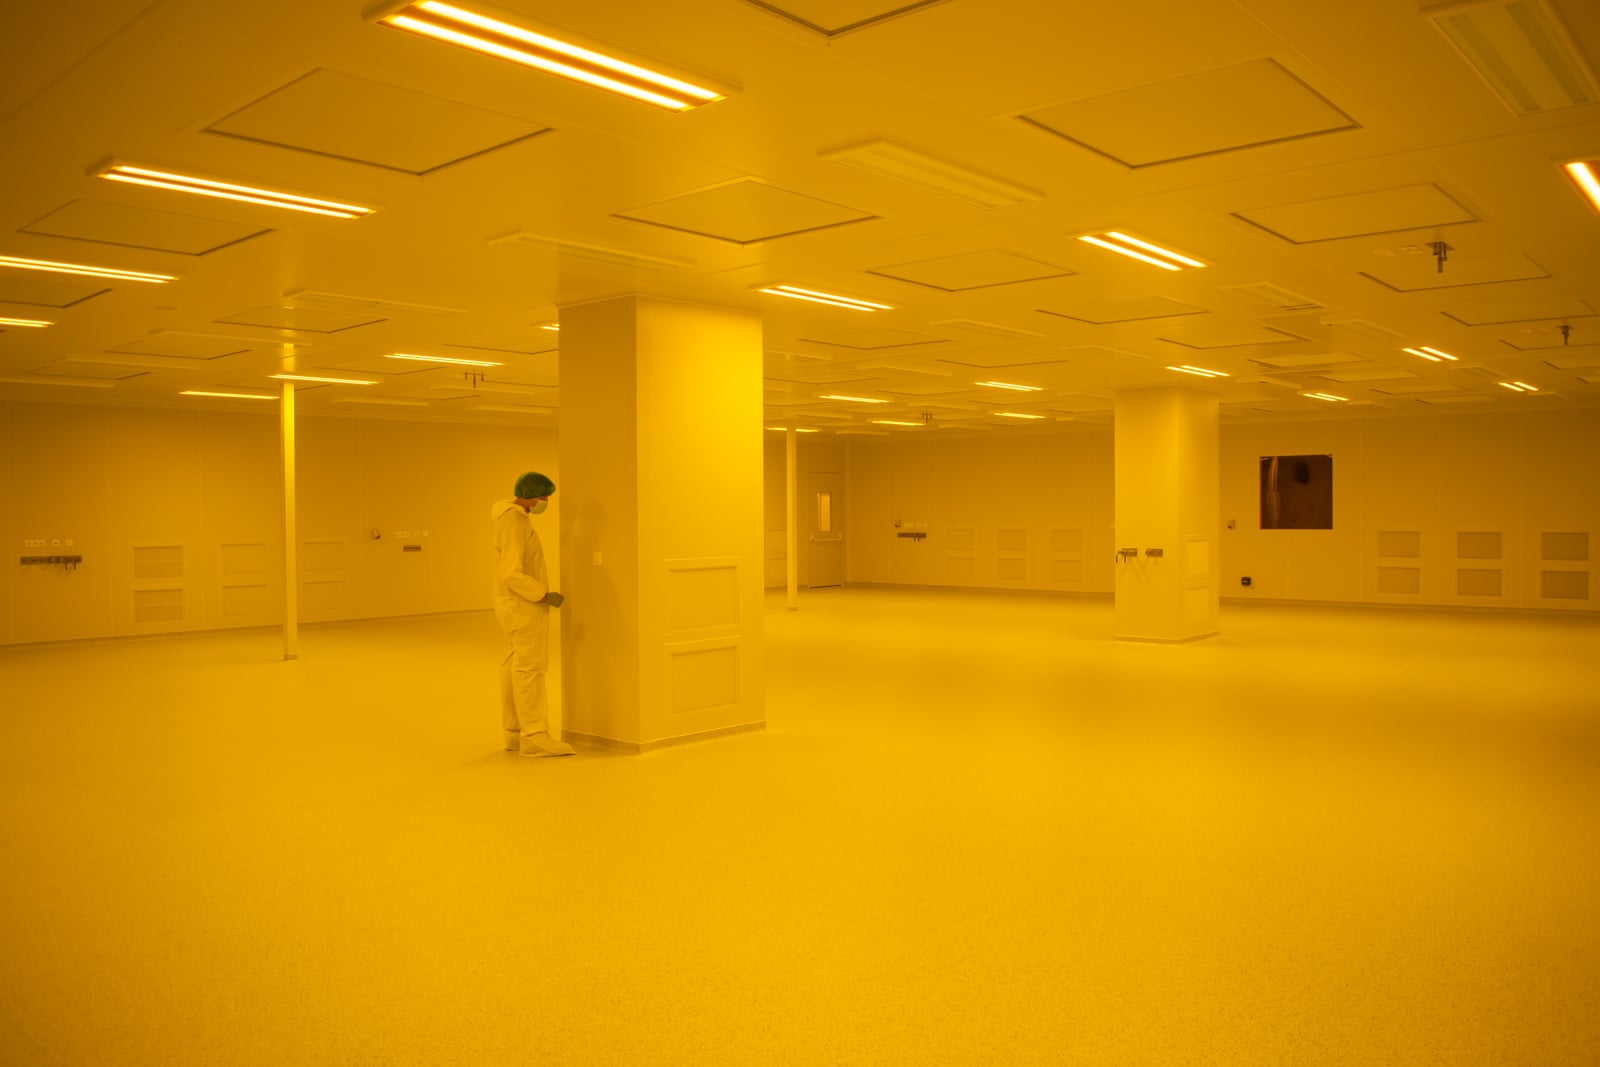
Le photoresiste est sensible aux rayons ultraviolets et à la lumière visible de courte longueur d’onde. Toute zone où le photoresiste est manipulé doit être éclairée avec un éclairage filtré jaune ou ambre. Cela doit être précisé pour les zones correspondantes dès le départ. Il ne peut pas être installé en remaniant le système.
Pourquoi les cleanrooms photoniques sont plus difficiles à réussir que les cleanrooms pour semi-conducteurs
La fabrication photonique et celle des semi-conducteurs partagent de nombreux procédés. Mais une installation photonique a besoin d'infrastructures qui n'existent pas dans un cleanroom semi-conducteur conventionnel :
- Les postes d'alignement et de test optiques exigent des surfaces isolées des vibrations et un environnement thermique stable au sein même du cleanroom, et non dans une zone de test séparée
- Le traitement multiplateformes signifie que l’un et l’autre établissement gère souvent des wafers en silicium photonique, en nitrure de silicium et en phosphure d’indium, chacun ayant des exigences chimiques et des sensibilités à la contamination différentes.
- La préparation de la face d'extrémité et le couplage des fibres nécessitent une zone propre dédiée, exemptée de particules susceptibles de contaminer l'interface optique.
- L'intégration de composants actifs, c'est-à-dire le collage de puces laser III-V sur des wafers de photonique silicium, exige des procédés d'adhésion maîtrisés et un alignement optique en conditions cleanroom
Un cleanroom photonique ne peut pas être un cleanroom semi-conducteur auquel on ajoute des équipements de test optique. L'implantation, le zonage, la gestion des produits chimiques, le plan d'isolation vibratoire et la stratégie d'éclairage doivent être conçus autour des procédés spécifiques dès le départ
Là où la conception standard de cleanrooms échoue pour les fabricants photoniques
- Le défaut le plus courant est une dépendance excessive à la classification ISO En tant que principal facteur de conception. Une pièce de classe ISO 5 qui ne prend pas en compte les vibrations du sol, la contamination moléculaire dans l’air ou le contrôle de l’humidité spécifique à chaque zone ne pourra toujours pas assurer une bonne performance du processus.
- Le deuxième problème le plus courant est concevoir un produit cleanroom sans comprendre quels sont les processus les plus sensibles ; et où ces incidents surviennent dans l’installation. Un schéma généralisé qui traite toutes les zones de la même manière crée des coûts inutiles dans les zones à faible sensibilité et une maîtrise insuffisante dans les zones à haute sensibilité.
- Le troisième échec est Concevoir pour le processus d’aujourd’hui sans tenir compte de son évolution. La photonique évolue vite. La plateforme utilisée aujourd'hui ne sera peut-être pas la seule dans trois ans. Un cleanroom qui ne peut pas être mis à niveau ou reconfiguré sans perturbation majeure devient un frein pour l'activité.
Comment cela se ABN Cleanroom Technology construit autour de cela
ABN Cleanroom Technology conçoit, entretient et construit des cleanrooms pour les fabricants et centres de recherche en photonique dans toute l'Europe. Avec le Configure-to-Order Plus, chaque paramètre est défini en fonction du procédé réel avant le choix de la moindre brique.
Des briques pré-étudiées et validées de la plateforme ADAPTUS sont ensuite configurées autour de ces données. Le système décentralisé VIX d'ABN gère le flux d'air et la classification zone par zone, calibré sur la charge réelle du procédé, afin que les zones sensibles de lithographie et d'alignement reçoivent ce dont elles ont besoin sans surcapacité ailleurs.
Le résultat : un cleanroom conçu pour le procédé, évolutif au rythme du procédé et aux performances prévisibles dès le premier jour.